


时间:2026-09-16浏览:
随着制造业产品种类不断增加,越来越多企业面临一个共同问题:产品需要完成螺丝、垫片、螺母及其他零部件的连续组装,但如果完全依靠人工,不仅工序重复,生产节拍、装配一致性以及检测压力也会随着产量提升逐渐增加。
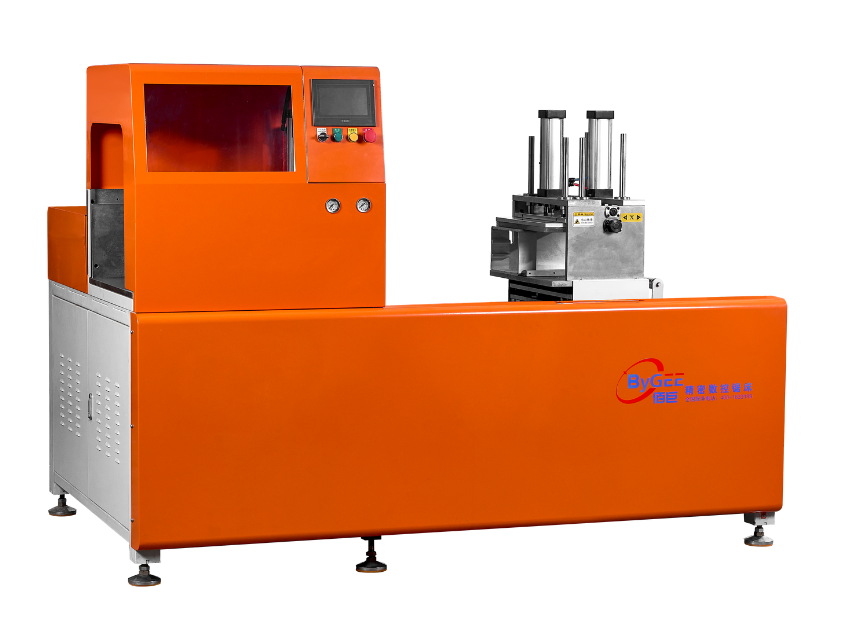
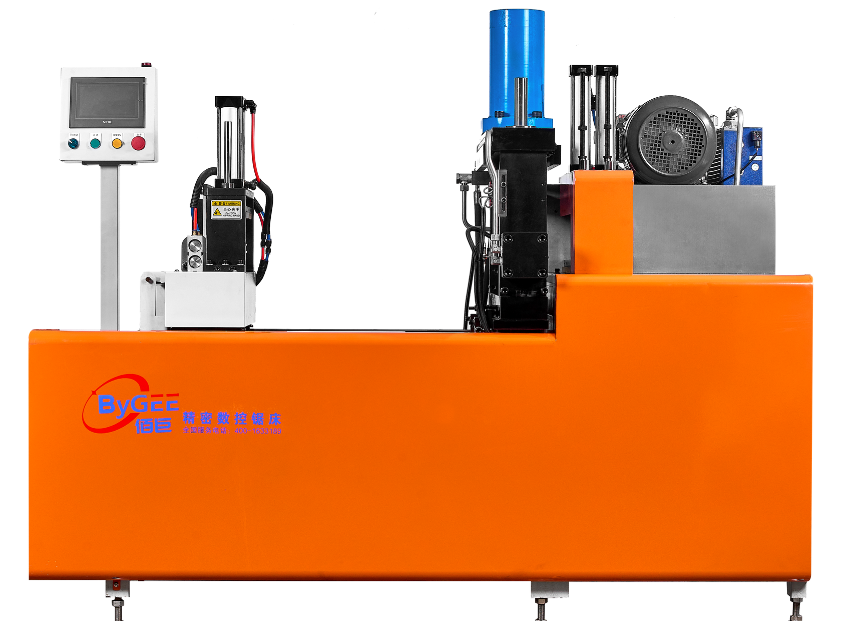
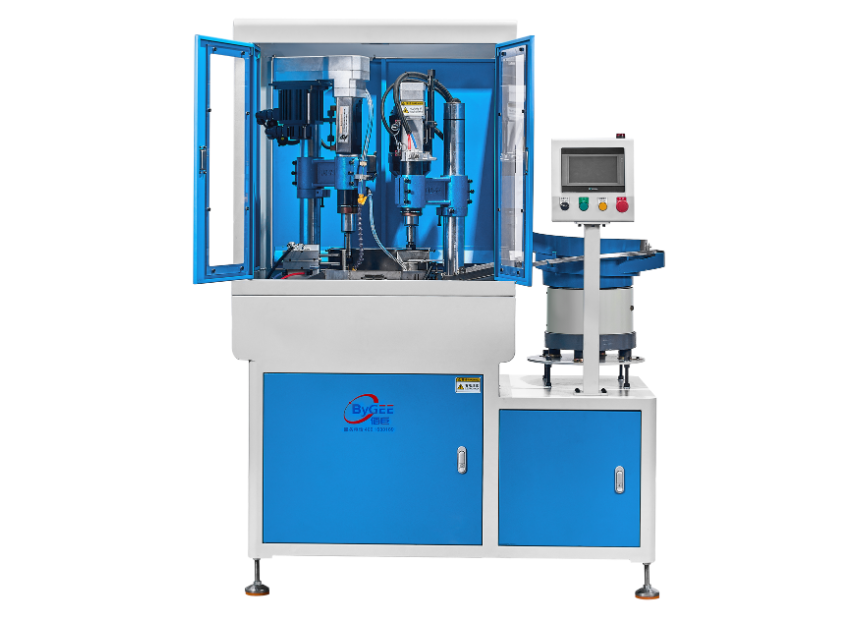
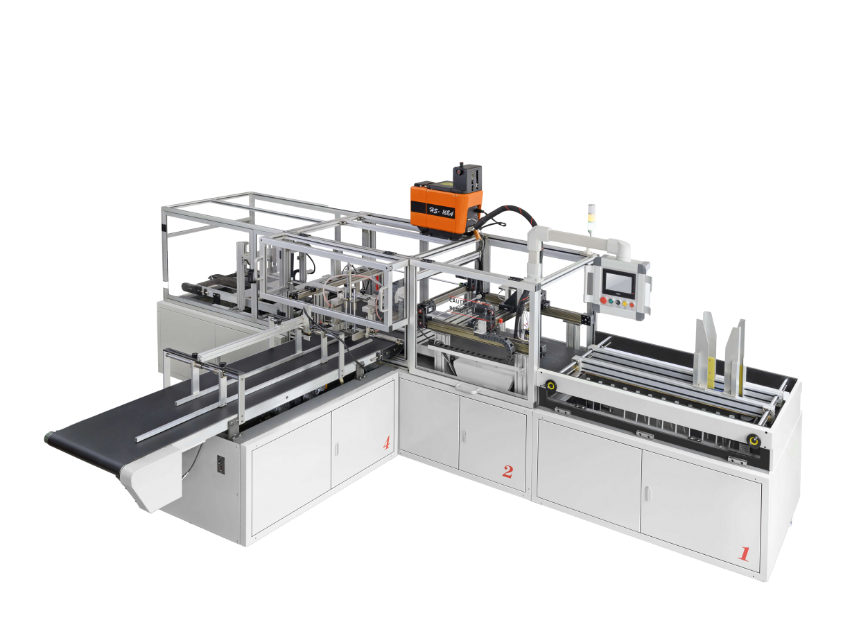
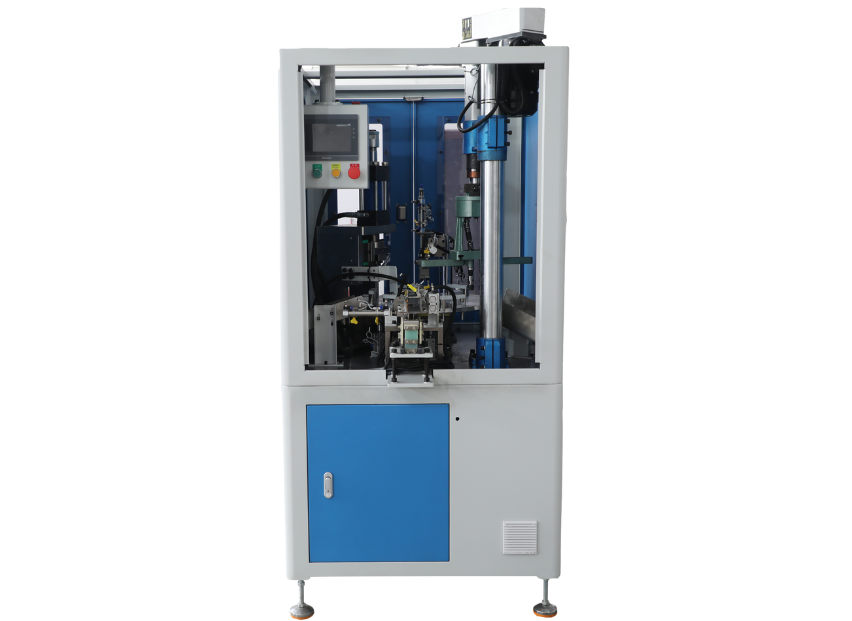
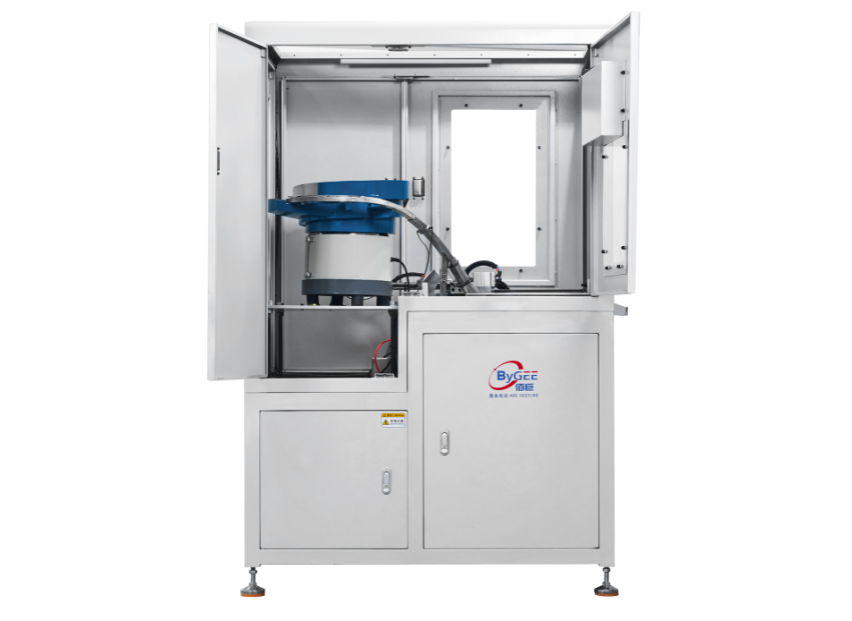
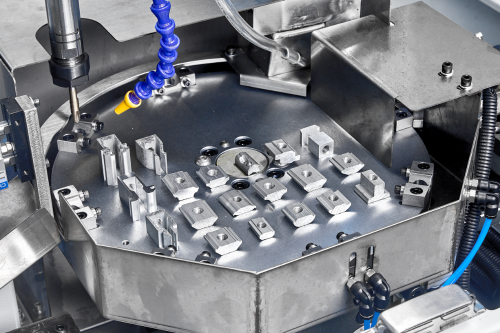
针对这类多零件、多工序装配场景,我们开发了一套多工位自动组装设备。设备采用转盘式结构,可根据不同产品的装配工艺配置螺丝上料、垫片放置、零部件装配、视觉检测、螺母组装以及自动卸料等工序,将原本分散的多道人工操作整合到一套连续自动化系统中。
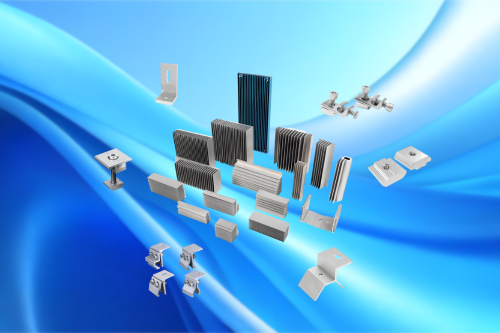
这套设备目前已经应用于光伏支架中压块类产品的自动组装,可连续完成螺丝、导电片、橡胶垫圈、中压块、螺母以及检测、卸料等多道工序。
但设备本身并不是只针对中压块开发的单一专机。它更重要的特点在于工装可快速替换,并能够根据不同产品原型重新设计对应工装及装配机构。
当产品尺寸、外形或者装配结构发生变化时,可以根据实际零件重新设计定位治具、夹具及相关工装,在设备主体结构和自动化逻辑具备适配条件的情况下,实现不同产品之间的快速换型。
因此,只要产品存在较为稳定的螺丝、螺母、垫片、金属件、塑胶件或其他零部件自动装配需求,都可以进一步评估自动化应用的可能性。
不同产品的装配流程并不完全相同。有些产品需要先放置螺丝,再安装垫片和螺母;有些产品需要增加金属片、橡胶件或者其他功能零件;还有一些产品需要在组装过程中增加视觉检测、方向判断或者缺件检测。
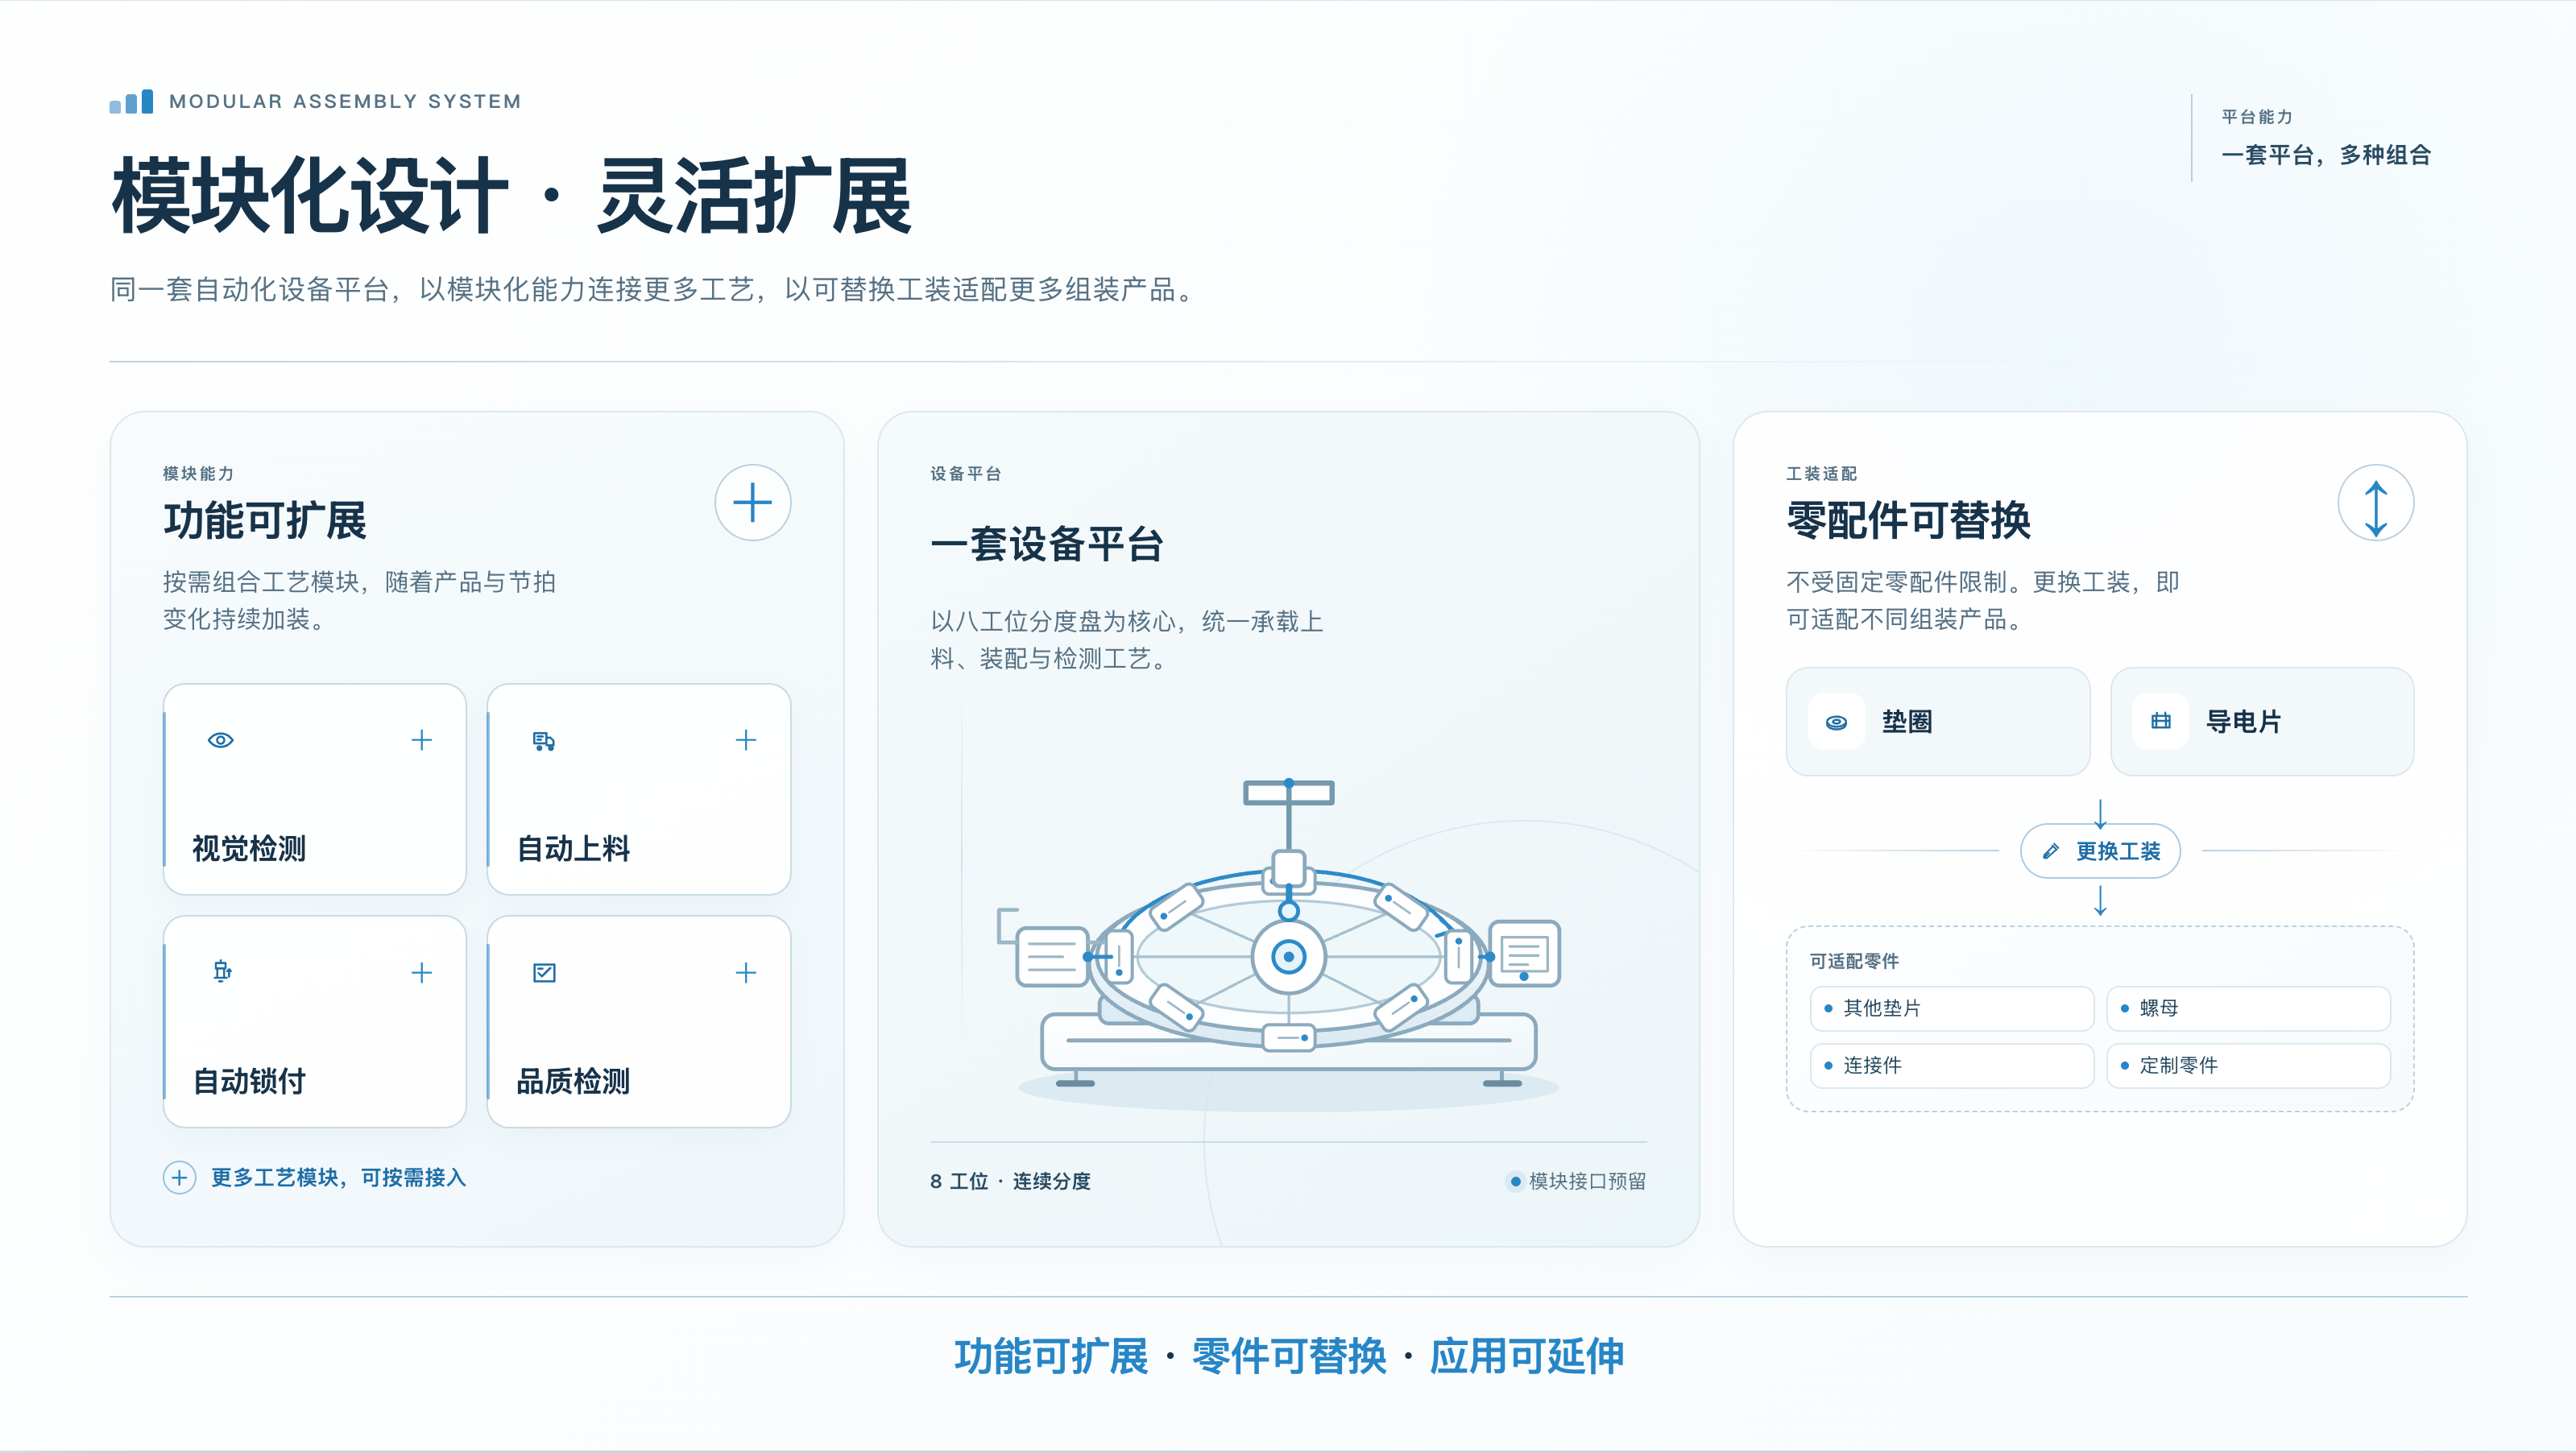
因此,这套设备采用多工位设计,可以根据产品实际工艺,对不同功能模块进行组合。
例如:螺丝自动上料 → 零件自动放置 → 垫圈装配 → 视觉检测 → 主体产品装配 → 螺母组装 → 成品检测 → 自动卸料。
具体工序并不是固定不变,而是根据客户产品的实际组装流程进行设计。这也意味着设备开发的重点并不是简单复制某一种产品的生产方式,而是围绕客户产品本身重新规划自动化装配流程。
对于生产企业来说,自动化设备最大的顾虑之一,就是产品发生变化后设备是否还能继续使用。因此,在设备设计过程中,我们将工装快速替换能力作为重要方向。
根据不同产品原型,可以重新设计定位工装、夹持治具、产品承载机构、零件放置机构以及相关辅助组件。
通过更换对应工装,让设备能够适应不同尺寸、不同外形以及不同装配结构的产品。对于拥有多个系列产品的厂家来说,这种设计方式相比完全针对单一产品开发的固定专机,更有利于后续产品升级和产线扩展。
在多零件组装过程中,真正影响批量生产稳定性的往往不仅是装配速度,还有漏装、错装、方向异常以及位置异常等问题。
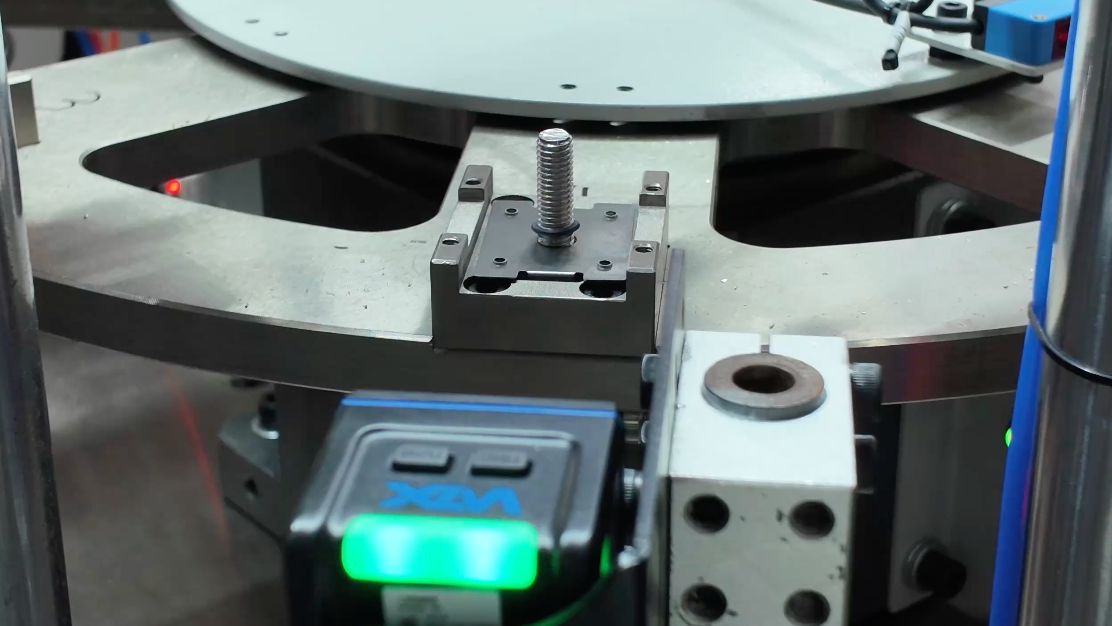
因此,设备可以根据实际产品需要增加视觉检测模块。例如可以针对零件是否存在、安装方向是否正确、装配位置是否到位、是否存在漏装等情况进行检测。
发现异常后,可以按照设备设定执行报警、停机或者异常品处理。通过把检测直接融入装配流程,可以减少完全依赖后端人工抽检带来的压力。
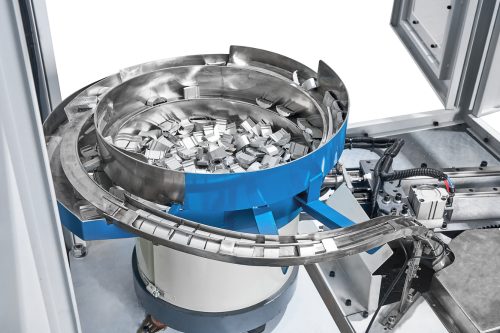
转盘结构的优势,在于多个工位可以同时进行不同操作。
当一个工位正在放置螺丝时,另外一个工位可以同步完成零件装配,而后续工位则可以进行视觉检测、螺母组装或者成品卸料。
各位同时运行,使整个装配过程形成连续循环。对于装配步骤较多、重复生产量较大的产品来说,这种结构能够更好地发挥自动化设备的连续生产能力。
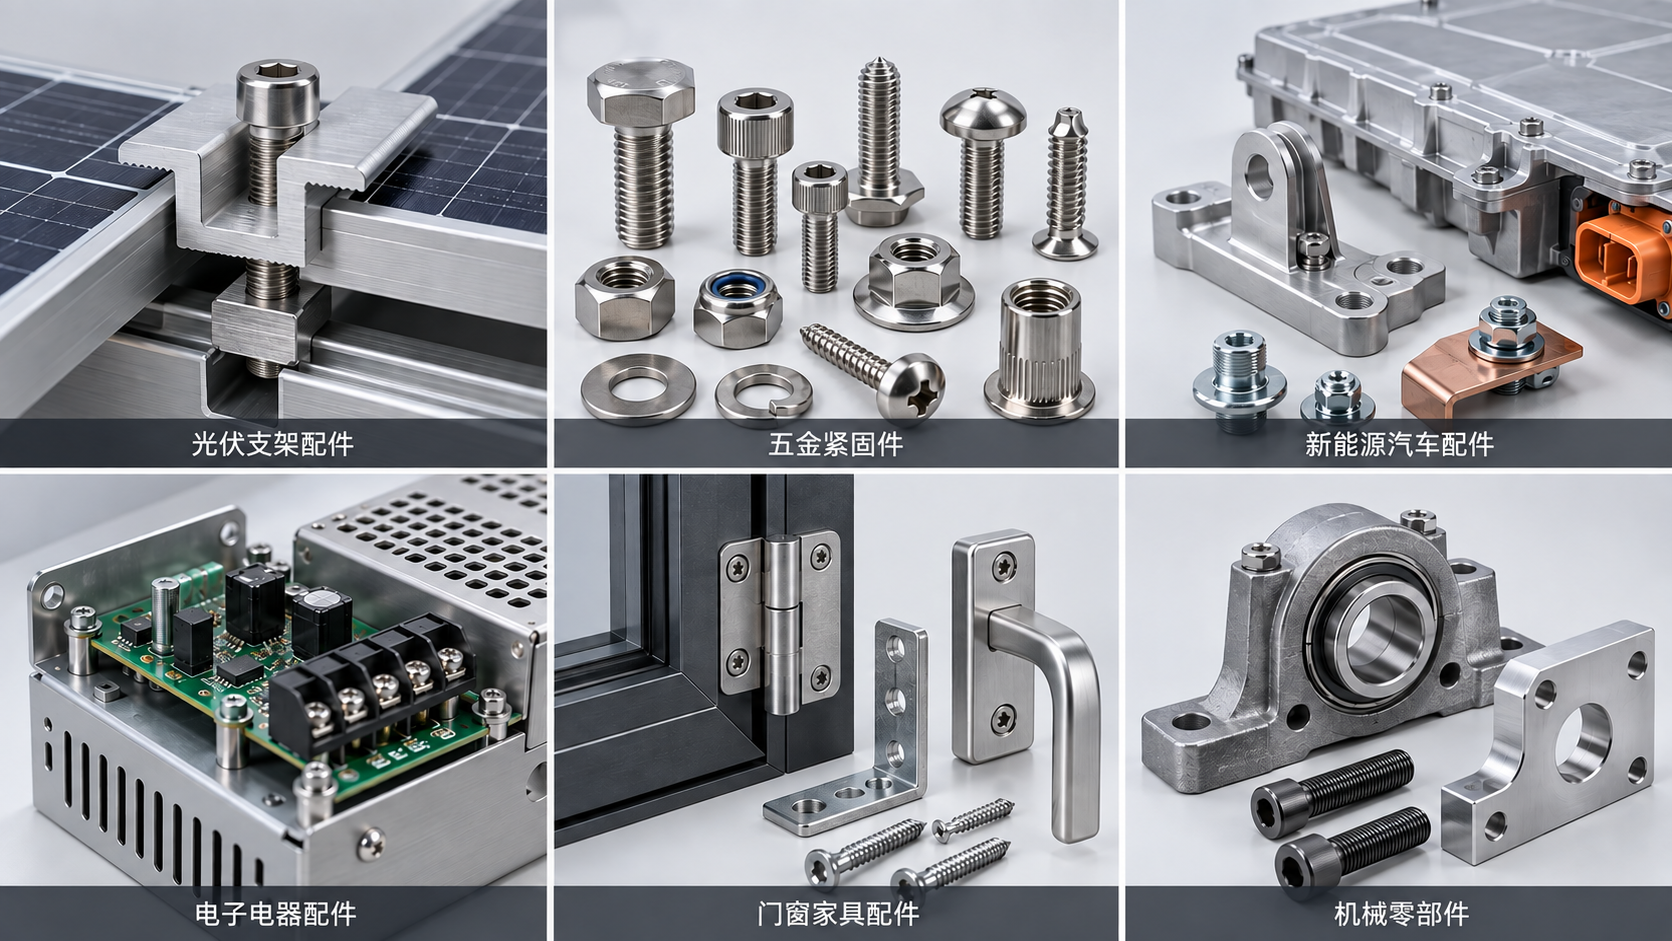
这套设备并不局限于光伏支架配件。只要产品具有装配工序相对固定、批量生产需求较大、零部件重复组装频率较高等特点,都可以进一步进行自动化可行性评估。
· 光伏支架中压块、边压块及连接件
· 五金紧固件及金属组件
· 需要 片组合装配的产品
· 汽车及新能源零部件
· 电气、电子结构件
· 门窗、家居五金配件
· 机械零部件及其他标准化装配产品
实际能否实现自动化,则需要根据产品尺寸、零件结构、装配顺序、生产节拍以及检测要求进行具体分析。
不同客户即使生产同一类产品,其结构、尺寸和装配要求也可能存在差异。
因此,在设备方案设计之前,我们更关注客户的实际产品。通过产品样件、3D模型、二维图纸或者现有装配视频,可以进一步分析零件如何定位、采用什么方式上料、装配顺序如何安排、哪些位置需要检测、工装如何设计,以及未来是否存在其他规格产品的换型需求。
再以产品原型为基础,设计对应工装及自动化组装方案。这种方式可以避免为了自动化而自动化,而是真正围绕客户现有生产流程解决实际问题。
对于制造企业来说,未来自动化设备的价值不仅是替代某一道人工工序,更重要的是让一套设备具备更好的产品兼容能力。
通过转盘式多工位结构、模块化装配单元、视觉检测以及快速更换工装,可以让设备从单一产品自动化逐步向多规格、可扩展的柔性组装方向发展。
目前应用在光伏中压块上的自动组装,只是其中一个典型案例。
根据不同行业内的产品原型,开发适配工装,自定义装配零部件,这不是一台设备,而是一台可自由组合的高达。

 2026-09-14
